设备一停机,生产计划为什么还显示正常?
设备已经报修,计划表上的订单却还是绿色的,交期也没变。
看到这里,很多人会说:设备系统和生产系统没打通。这个判断有可能对,但还不够。故障记录传过去,不等于生产计划就知道该改哪张工单。
设备停机是一件已经发生的事;订单能否按期完成,是根据剩余工序、可用产能和恢复时间作出的判断。中间少了任何一步,计划表都可能继续显示正常。
先看清楚,计划表上的“正常”是什么意思
有的计划表显示的是上次批准的安排:这张工单原定什么时候开工、什么时候完工。它本来就应该保留,方便大家知道原先怎么承诺的。设备坏了,也不能悄悄把原计划覆盖掉。
但另一件事也得有人回答:照目前的现场情况,这张工单预计还能不能按原日期做完?这叫当前预测,跟原计划不是一回事。
如果看板只有原定日期,却没有最新预测或风险提示,页面一片绿色,并不能证明生产没受影响。反过来,设备报警了,也不能直接把相关订单全标成延期。
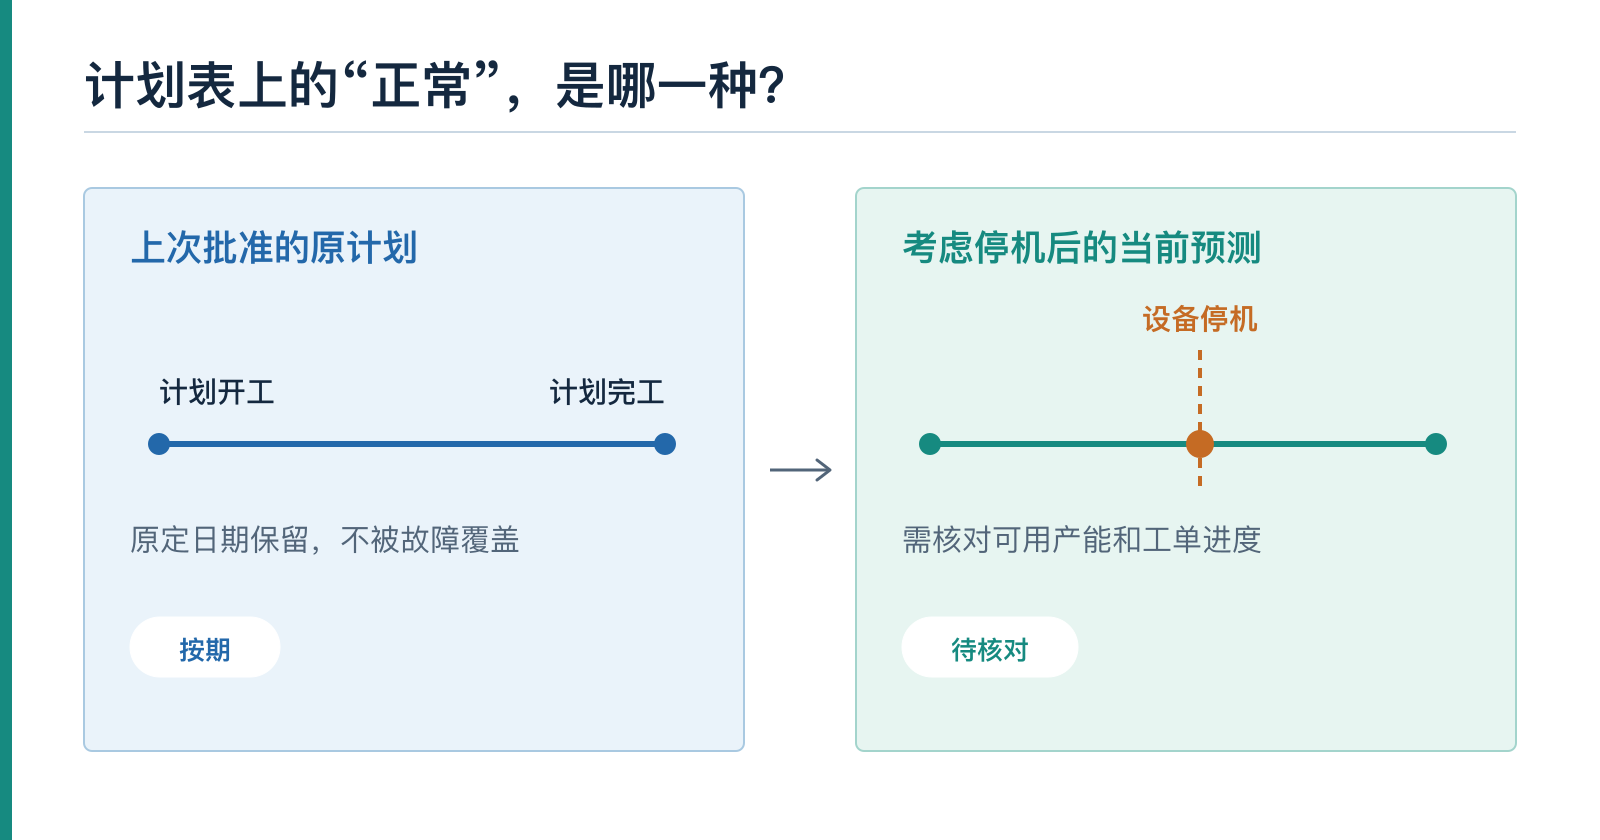
所以先问三个简单的问题:这片绿色依据的是哪一版计划?最后一次更新是什么时候?它有没有把车间刚发生的停机算进去?问完再查系统连接,方向会准得多。
设备报修了,排程认得它吗?
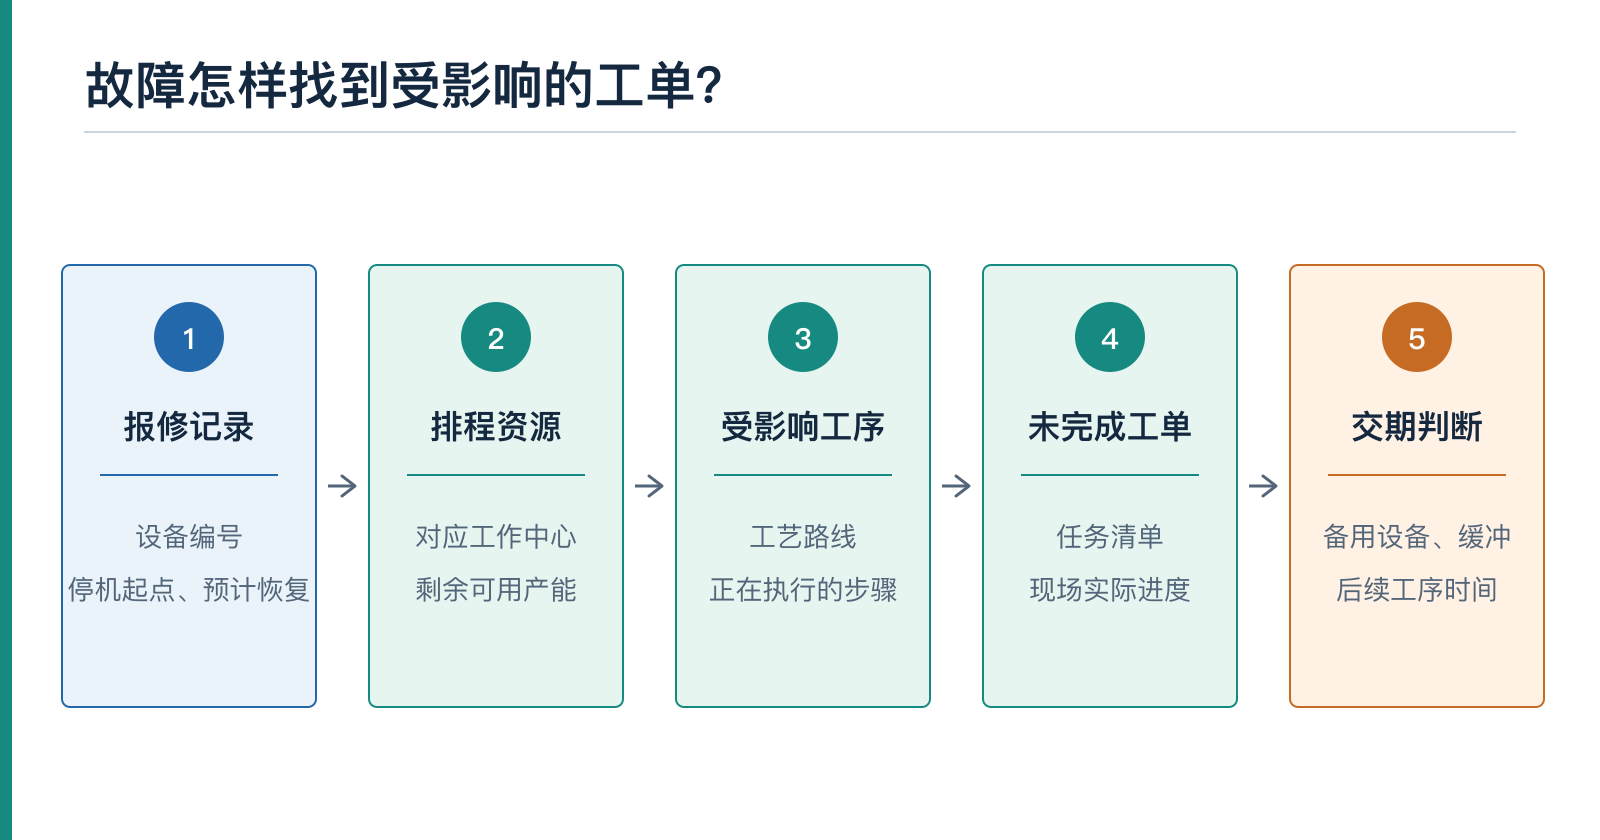
报修单一般会记下哪台设备坏了、什么时候停的、谁在维修。但计划系统关心的是另一套信息:这台设备承担哪道工序,原先排了哪些任务,从现在起少了多少可用时间。
两套记录要先对得上。比如车间按具体机台报故障,计划却按“机加工工作中心”排产,一个工作中心里有好几台设备。只告诉计划系统“某台停了”,它还不知道这个工作中心是完全不能做,还是只少了一部分产能。
接着还要看,这台设备正在做哪张工单,后面又排了哪些。工艺路线没维护,工单做到哪一道也没及时回传,就算设备状态实时同步,计划员仍不知道该去查谁的交期。
如果现有系统缺了这层关系,可以用织信把设备、工序和工单对应起来。现场报修后,计划员能顺着故障设备找到可能受影响的任务,再核对实际进度。但找到工单,还不能直接改交期。
还得知道设备什么时候能恢复。报修时说“暂时不确定”,和维修人员后来确认“今天能恢复”,对计划的影响完全不同。需要传给计划的,不只是一个“故障”标签,还有停机开始时间、预计恢复时间;维修进度变了,这个预计也得及时更新。
信息都对上了,还要看计划什么时候重新计算。有的企业每天固定时间排一次,白天出了故障,旧计划不会立刻自己改。要么触发一次重新排程,要么先由计划员根据现场信息做影响判断;只把故障消息放到看板上,还没有完成这一步。
停了机,交期就一定要改吗?
不一定。
如果这张工单在这台设备上的工序已经做完,停机影响的是接下来要用它的任务;如果还有符合工艺要求的备用设备,订单也可能照常交。工序之间有时间余量,短暂停机也未必马上碰到交期。
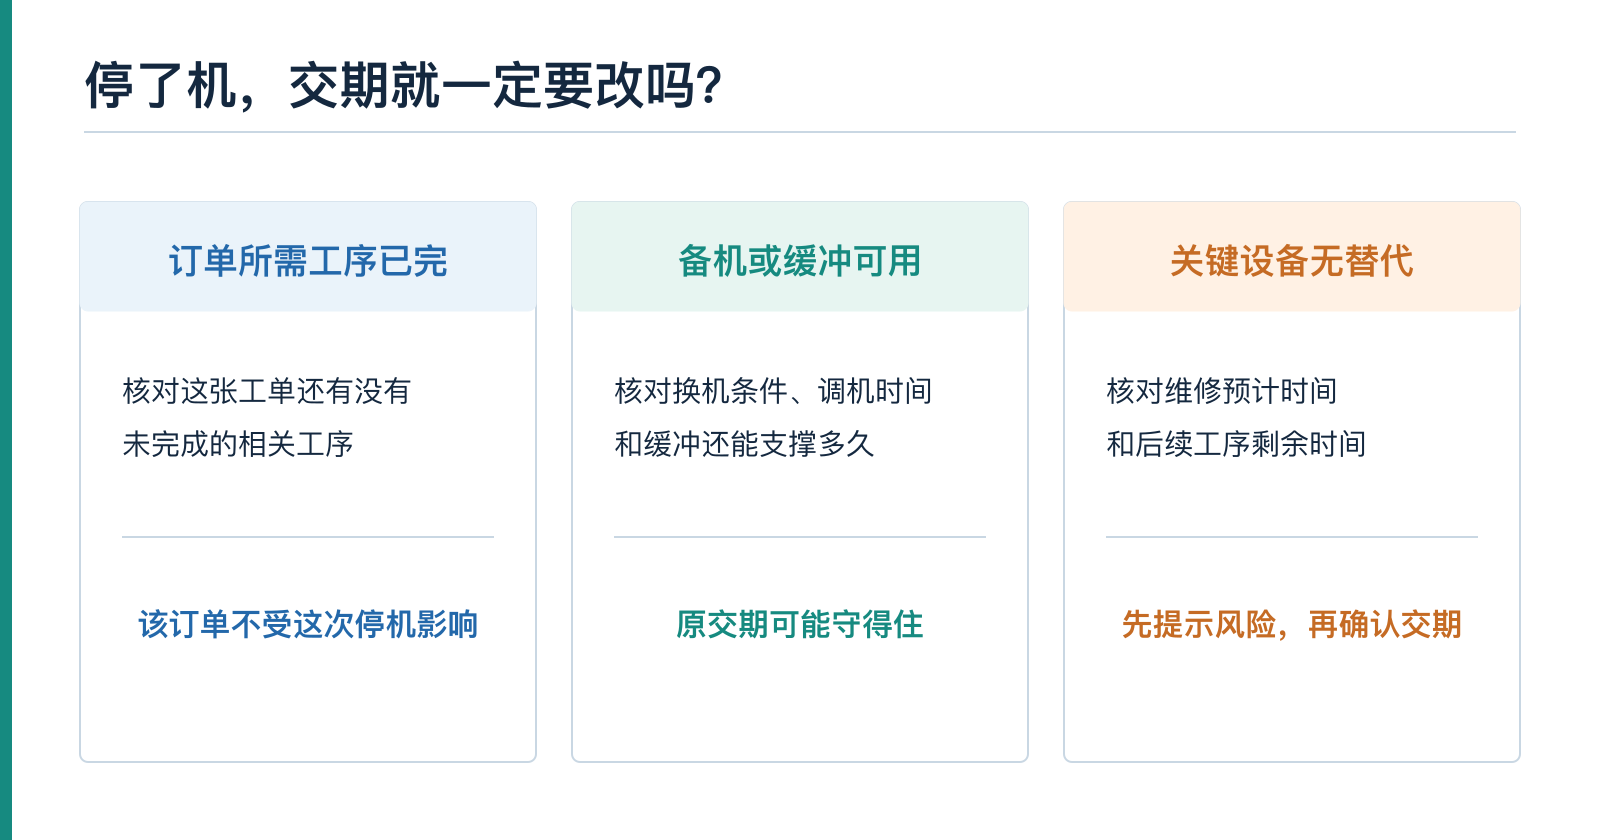
但要是这台设备是唯一能做某道关键工序的,后面还有装配、检验和包装,维修时间又不确定,计划就不能继续只显示“按期”而不给人提示。
这里要把两种状态分开:“有延期风险”和“已经确认延期”。前者提醒计划员赶紧核对;后者则是查过维修预计、可替代产能和后续工序后,判断原日期确实守不住。风险可以先报,承诺给客户的交期却不能只凭一条故障消息就改掉。
找到受影响的工单,计划怎么改?
先看这些工单还差多少工序、设备预计何时恢复,再比较几种办法:能不能换到别的设备?换设备要不要重新调机、验证工艺?能否调整班次,或者先做不受影响的工序?若要外协,发料、回厂和检验时间也得算进去。
计划员把几种办法和受影响的订单摆出来,设备人员继续更新预计恢复时间,车间确认现场能否执行。若原来承诺的交期确实守不住,销售还要和客户确认,不该让系统替业务人员默默作出这个决定。
方案定下来以后,留住原版计划,再发布新版。车间的派工、仓库的备料、相关订单的交期提醒都要跟着更新。设备修好了,也别只在维修单上点“完成”:先确认它能重新生产,再看之前挪开的工单要不要调回来。
已有ERP和MES,要从哪里补?
先别急着换系统。拿一次真实停机,从报修往后查:故障记录进来了没有?这台设备在排程里对应哪项资源?少掉的产能影响哪些还没做完的工单?计划员能不能看到这些工单,调整后能不能留下新版计划?卡在哪一步,就先补哪一步。
如果查下来,缺的正是报修后的工单影响判断,可以用织信把这条异常处理流程接起来:记录报修和维修预计,关联设备、工序与工单,把可能受影响的任务交给计划员核对,再流转调整方案、必要的审批和通知。已有系统的,按接口条件接入所需数据;还没有系统管的部分,也可以在织信上继续搭设备管理、生产执行和计划协同模块。
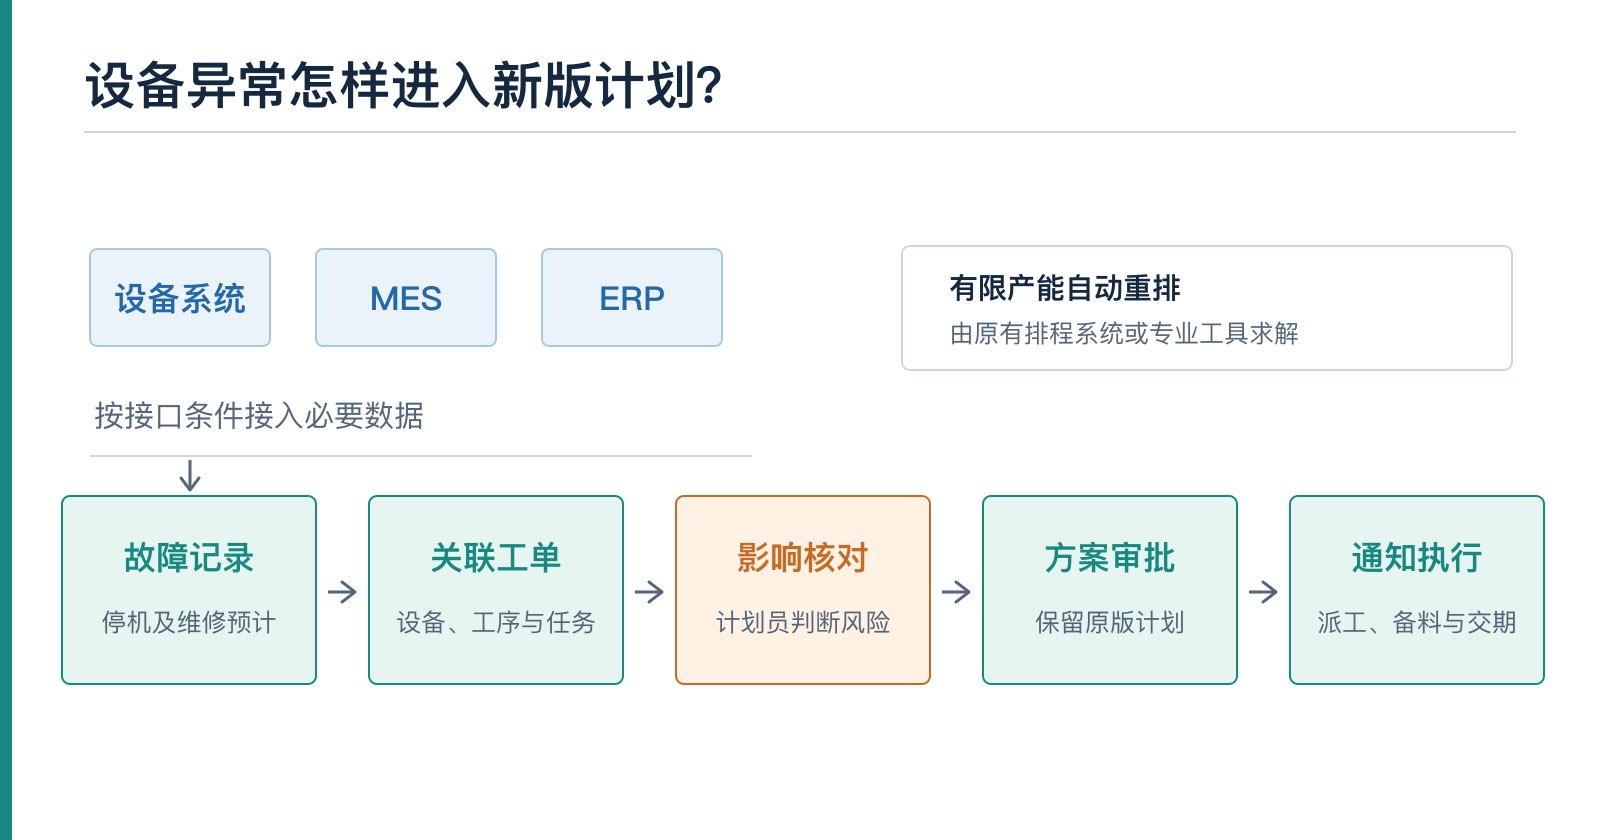
但要说清楚:把信息和处理人员连起来,不等于系统会自动算出最优排程。如果企业要按有限产能、物料、换型和多设备约束自动重排,还得验证现有排程系统或专业工具能不能算。这一步先用织信管好异常处理规则、人员分工和跨系统流程;以后设备、工艺和审批方式变了,也能接着改。
上线前不妨拿三类情况试一遍:停机但不影响交期的、停机后可以换设备的、唯一关键设备停机且会影响订单的。看系统能否分别给出正确的风险提示,而不是一报警就全变红,或者明明已经影响工单,计划仍毫无反应。
所以看到计划表还是绿色,先别急着判它错。弄清它显示的是原计划,还是考虑了停机后的最新预测;再看设备、工序、工单有没有对上。计划员能知道谁可能受影响、交期还能不能守住,改过的安排也能传到现场,计划才算跟上了这次停机。
版权声明:本文内容由网络用户投稿,版权归原作者所有,本站不拥有其著作权,亦不承担相应法律责任。如果您发现本站中有涉嫌抄袭或描述失实的内容,请联系邮箱:hopper@cornerstone365.cn 处理,核实后本网站将在24小时内删除。
相关文章推荐
- 1 如何做好生产管理?制造业生产管理系统解决方案!
- 2 制造业行业现状及智能生产管理系统一体化解决方案
- 3 如何快速开发一个简单实用的MES系统?
- 4 如何使用低代码平台快速开发一个MES系统?
- 5 什么是生产管理?制造企业想要做好生产管理应该怎么做?
- 6 MES生产管理系统都具备哪些功能?这9大功能你都用过吗?
- 7 哪个车间设备管理系统好用?
- 8 深度探讨:100人规模的生产车间,该如何进行员工管理?
- 9 资产设备管理系统的优势有哪些?
- 10 设备管理系统有哪些功能?
- 11 免费生产管理系统软件mes
- 12 企业安全生产管理系统包括哪几个方面?
- 13 生产管理系统的主要功能有哪些?
- 14 什么是设备管理系统?
- 15 企业生产管理流程不熟,感觉力不从心?只需4步全搞定
最近更新
织信MES生产管理系统:实现生产过程智能化管控
织信MES生产管理系统是一款专注于生产过程管理的系统,它可以帮助企业实现生产过程的智能化管控,提高生产效率,保证产品质量。
核心模块
· 生产计划与排程:支持根据销售订单和生产能力,制定合理的生产计划,提供高级排程算法。
· 生产执行管理:实现生产过程的实时监控和管理,支持生产工单的创建、下达、执行和完工管理。
· 质量管理:支持从原材料检验到成品检验的全流程质量管控,支持质量检验计划的制定、检验数据的采集和分析。
· 设备管理:支持设备台账管理、设备维护计划制定、设备故障报修和处理等功能。
· 物料管理:实现生产过程中的物料跟踪和控制,支持物料需求计划的生成、物料领用和消耗管理。
织信MES生产管理系统基于低代码平台开发,具有强大的集成能力和数据驱动的决策支持。系统支持与ERP、PLM、WMS等系统的无缝集成,实现数据共享和流程协同。通过实时数据采集和分析,系统提供多维度的生产数据分析报表,如生产效率分析、设备利用率分析、质量分析等。
各行业用户的共同选择



客服电话
0755-86660062
获取您的专属数字化方案